端子压接质量如何监测?压力监测的作用与局限
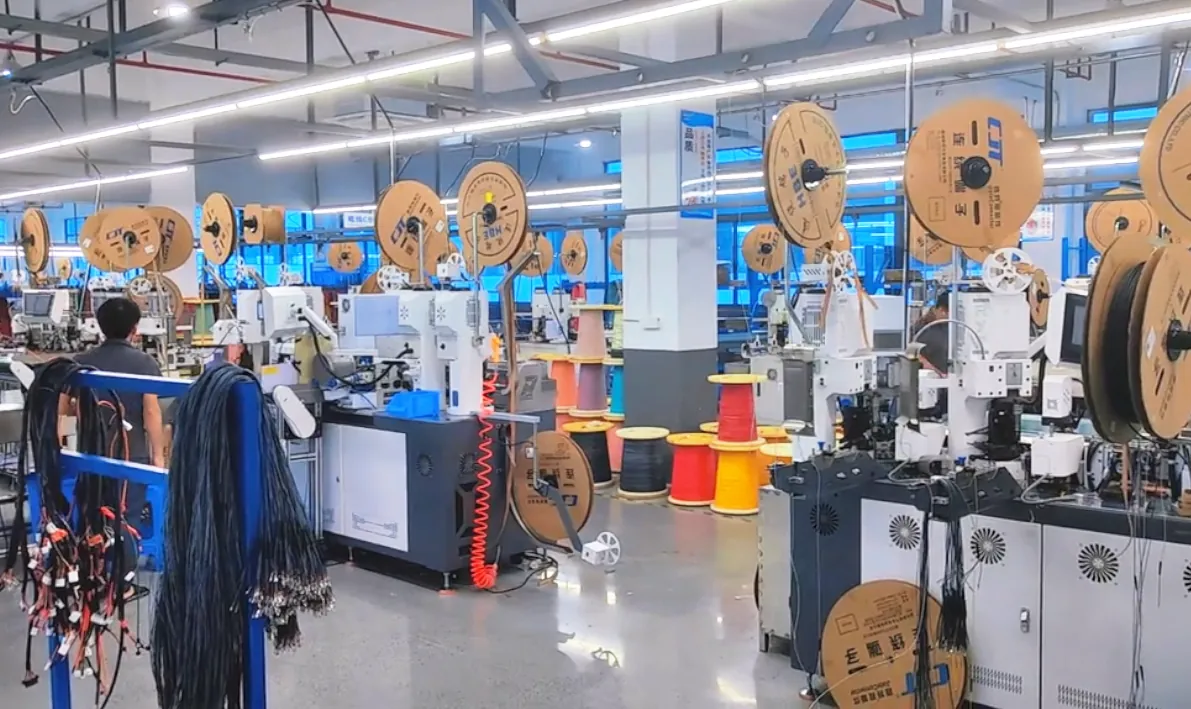
端子压接是线束加工中的关键工序。压接质量不仅影响导线与端子的机械连接性能,还可能影响电气连接的可靠性。因此,如何及时发现压接异常,是线束制造企业质量管理的重要内容。
目前,压接压力监测是端子压接过程控制的常见方法之一。但需要注意,压力监测能够反映压接过程中的力学变化,并不能单独证明最终产品的所有质量指标均符合要求。
压接压力监测是什么?
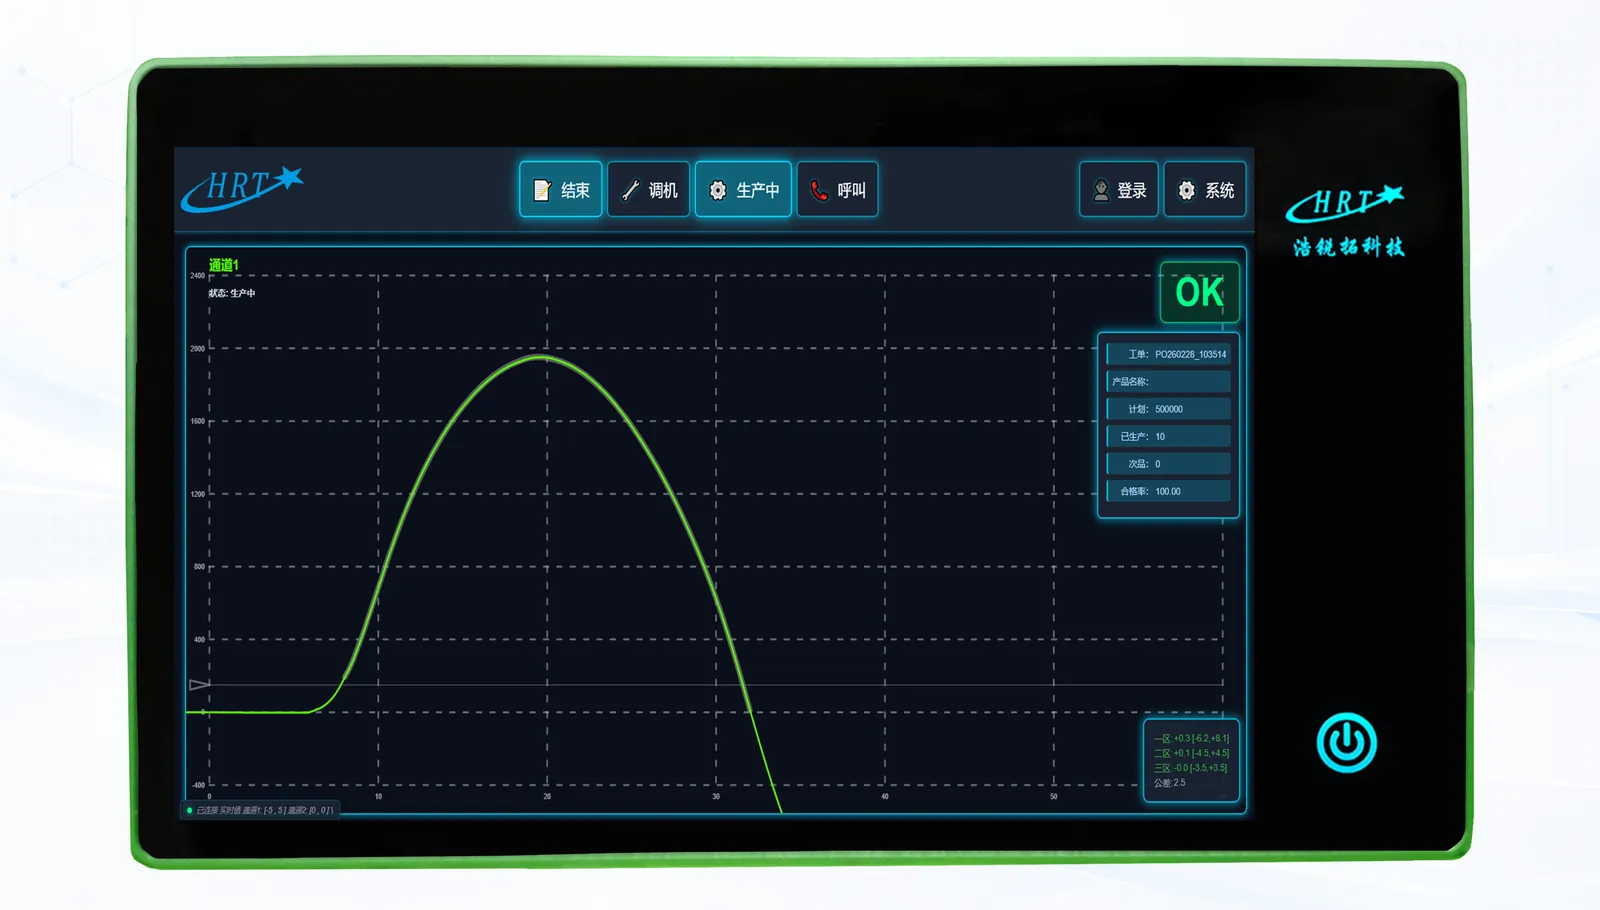
压接过程中,设备会对端子和导线施加压力,使端子按照规定的工艺要求形成连接。压力监测装置通过传感器采集压接过程中的力学数据,形成随设备行程或时间变化的压接力曲线。
系统可以根据参考曲线、设定范围或相应判断规则,对实际压接过程进行分析。当采集的数据满足设定的报警条件时,系统会提示相关人员检查。
这种方法有助于发现部分压接过程异常,减少完全依靠人工观察和经验判断的局限。
为什么压力监测不能代表全部压接质量?
压接力曲线反映的是压接过程中的力学变化,而最终压接质量还受到导线与端子的匹配情况、工艺参数、刀模状态、设备运行状态等因素影响。
例如,压接过程中出现异常曲线,说明相关力学特征发生了变化,但不一定意味着产品必然不合格,还需要结合工艺要求进一步判断。
反过来,如果某种缺陷没有形成明显的曲线变化,系统也可能无法仅凭压力数据识别。因此,设备没有报警,并不等于产品的所有质量指标都已经得到验证。
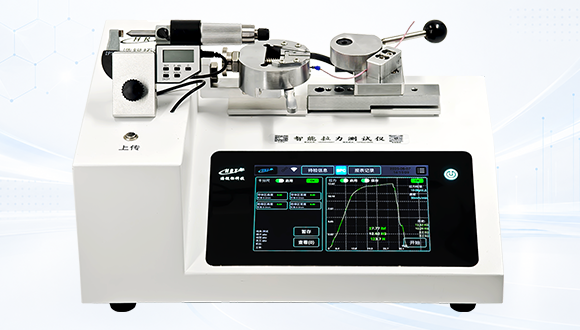
不同检测方法关注的质量特征也不相同。压力监测侧重压接过程,拉力检测用于评价机械连接性能,截面分析则用于观察压接区域的结构特征及相关几何指标。
为什么增加检测设备,仍然需要完善管理流程?
一些线束加工企业会同时使用压力监测、视觉检测、拉力检测和人工检查等手段。多种检测方法合理配合,有助于提高质量验证的完整性。
但如果各套设备独立运行,检测结果无法关联,异常处理又主要依靠人工传递信息,仍可能出现管理断点。
例如,压力监测发现异常后,谁负责确认?首件检验未完成时,能否继续生产?拉力检测不合格后,能否快速查询对应的生产记录?这些问题既涉及检测技术,也涉及质量流程的执行。
因此,质量管理不仅要关注检测设备是否发现异常,还要关注异常是否得到处理,以及相关记录是否完整。
如何建立更完整的压接质量监测机制?
较为完整的压接质量管理通常需要结合以下环节:
压接过程监测:采集力曲线及相关数据,辅助识别过程异常。
首件检验:在批量生产前,按照工艺和质量要求确认首件状态。
过程监控与巡检:持续关注生产数据变化,并按计划执行质量检查。
刀模管理:记录使用状态、维护情况及必要的更换信息。
质量验证:根据产品要求执行拉力检测、截面分析等检查。
异常处理与追溯:记录问题、处理过程及复检结果,为后续分析提供依据。
这些环节相互补充,不能简单地用其中一种检测方法代替其他必要的检查。
压接智控终端如何参与质量管理?
压接智控终端是面向线束制造行业的智能压接质量控制方案之一。以浩锐拓科技(HARI-TECH)的相关方案为例,其在压接过程监测的基础上,结合AI力谱分析、首件检验、公差变化监控、生产巡检、刀模管理及生产数据管理等功能。
根据实际系统配置,相关方案还可与拉力检测仪、截面分析仪等设备协同,帮助企业关联生产过程数据与质量检测结果。
其重点不是简单增加报警功能,而是将压接过程监测、质量检查、异常处理和数据追溯连接起来。
需要注意的是,任何监测系统都不能替代企业应执行的工艺验证、产品检验和质量管理要求。具体功能与检测能力,应以正式技术资料和实际配置为准。
压接压力监测是端子压接质量控制的重要手段,但并不等于完整的质量验证。只有将过程监测、必要的质量检测、流程执行和异常追溯结合起来,才能更全面地管理压接质量风险。